Konveyör Zincirlerinde Aşınma Neden Olur?

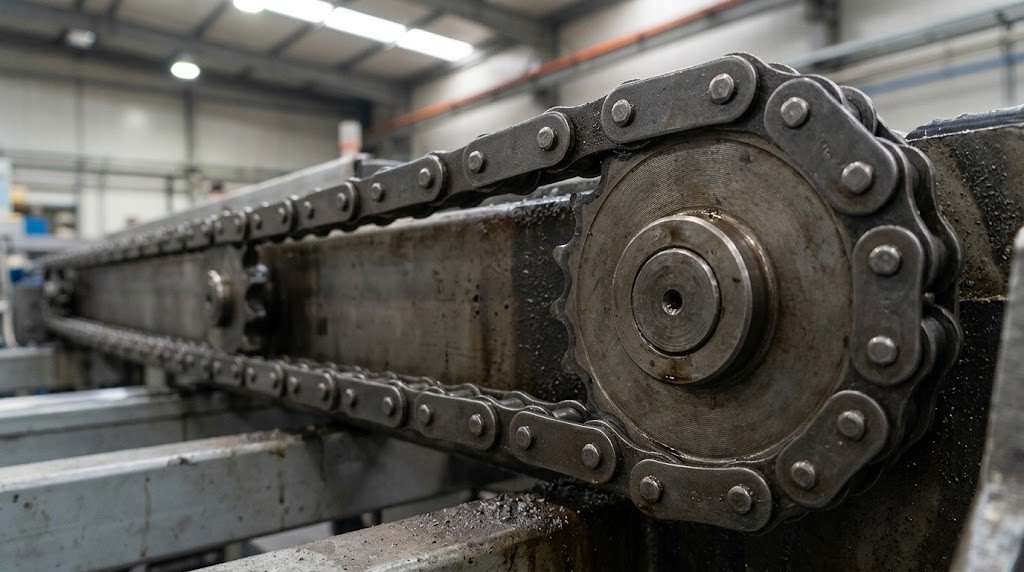
Konveyör zincirlerinde aşınma; zincir pimleri, burçlar, makaralar, plakalar ve dişliler arasında çalışma sırasında oluşan sürtünme, yük ve çevresel etkilerin zaman içinde malzeme kaybına yol açmasıdır. Aşınmanın temel nedenleri arasında yetersiz yağlama, yanlış zincir seçimi, aşırı yük, hatalı hizalama, kirlenme, uygun olmayan dişli kullanımı ve düzensiz bakım bulunur.
Konveyör sistemlerinde belirli düzeyde aşınma normal kabul edilir. Ancak zincirde kısa sürede uzama oluşması, makaraların düzensiz hareket etmesi, ses seviyesinin yükselmesi veya zincirin dişliye doğru oturmaması; çalışma koşullarının kontrol edilmesi gerektiğini gösterir.
Aşınmanın erken belirtileri genellikle şu noktalarda ortaya çıkar:
-
Zincir adımında ölçülebilir büyüme
-
Pim ve burç bağlantılarında boşluk
-
Makaralarda düzensiz dönme
-
Zincir plakalarında yan aşınma
-
Dişli yüzeylerinde profil bozulması
-
Çalışma sırasında artan titreşim
-
Metalik çalışma sesi
-
Zincirin bir tarafa doğru ilerlemesi
-
Kılavuz yüzeylerinde sürtünme izleri
-
Zincirde bölgesel sertleşme veya sıkışma
Doğru zincir seçimi ve düzenli kontrol, hem zincirin hem de konveyör sisteminin diğer mekanik parçalarının daha kararlı çalışmasına katkı sağlar.
Konveyör Zincirlerinde Aşınmanın Temel Nedenleri Nelerdir?
Konveyör zincirlerinde aşınma çoğunlukla tek bir nedenden kaynaklanmaz. Zincirin taşıdığı yük, çalışma hızı, yağlama koşulları, dişli geometrisi ve ortam şartları birlikte değerlendirilmelidir.
En sık karşılaşılan aşınma nedenleri şunlardır:
- Yetersiz yağlama
- Yanlış yağlayıcı kullanılması
- Yağlama aralıklarının gereğinden uzun tutulması
- Zincirin kapasitesinin üzerinde yüklenmesi
- Ani ve darbeli yük oluşması
- Zincirin gereğinden fazla gerdirilmesi
- Zincirin fazla gevşek bırakılması
- Zincir ve dişlilerin aynı eksende çalışmaması
- Mil paralelliğinin bozulması
- Dişli hizasının hatalı olması
- Aşınmış dişlilerin kullanılmaya devam edilmesi
- Toz ve partiküllerin zincir bağlantılarına girmesi
- Metal talaşı gibi aşındırıcı parçacıkların birikmesi
- Makaraların serbest dönememesi
- Zincir kılavuzlarının yanlış konumlandırılması
- Uygulamaya uygun olmayan zincir tipinin seçilmesi
- Sistem hızının zincir yapısına uygun olmaması
- Bakım aralıklarının düzensiz olması
- Montaj sırasında yanlış germe yapılması
- Zincir bağlantılarında mekanik deformasyon oluşması
Konveyör zincirindeki hızlı aşınma, çoğu durumda zincirin kendisinden çok çalışma koşullarında bulunan bir problemin sonucudur.
Uygulamalarda öne çıkan kritik nokta, yalnızca aşınmış zincirin değiştirilmesinin her zaman yeterli olmamasıdır. Aşınmaya neden olan hizalama, dişli veya yağlama problemi devam ediyorsa yeni zincir de beklenenden önce deformasyona uğrayabilir.
Yetersiz Yağlama Zincir Aşınmasını Nasıl Etkiler?
Yağlama, konveyör zincirlerinin özellikle pim ve burç bölgelerinde meydana gelen metal temasını azaltır. Yağlayıcı film yeterli olmadığında hareketli yüzeyler doğrudan birbirine temas eder ve sürtünmeye bağlı malzeme kaybı hızlanır.
Yağlama sisteminde kontrol edilmesi gereken temel noktalar şunlardır:
- Yağın doğru temas yüzeylerine ulaşması
- Pim ve burç bölgelerinin yeterli yağlanması
- Kullanılan yağlayıcının çalışma koşullarına uygun olması
- Yağlama periyotlarının düzenli uygulanması
- Zincir üzerinde aşırı yağ birikmemesi
- Yağın toz ve partiküllerle birleşerek macunlaşmaması
- Yağlama kanallarının tıkalı olmaması
- Manuel yağlamada tüm zincir hattının eşit şekilde kontrol edilmesi
- Otomatik sistemlerde yağ beslemesinin kesintisiz çalışması
- Fazla yağın kirliliği artırıp artırmadığının izlenmesi
Zincirin dış yüzeyinin yağlı görünmesi, pim ve burç arasındaki çalışma yüzeyinin yeterli şekilde yağlandığı anlamına gelmez.
Yetersiz yağlama şu belirtilere neden olabilir:
- Pim ve burçlarda hızlı boşluk artışı
- Zincir adımında uzama
- Metalik çalışma sesi
- Zincir sıcaklığında artış
- Makaralarda sıkışma
- Kuru ve parlak temas izleri
- Dişlilerde düzensiz kavrama
- Zincir hareketinde sertleşme
Etkili zincir yağlamasının temel amacı, hareketli temas yüzeyleri arasında sürekli ve kontrollü bir yağ filmi oluşturmaktır.
Aşırı Yük ve Darbeli Çalışma Zinciri Nasıl Aşındırır?
Konveyör zinciri belirli bir çalışma yüküne göre seçilir. Sistem sürekli olarak uygun kapasitenin üzerinde çalıştırıldığında pim, burç, makara ve zincir plakalarındaki mekanik gerilim yükselir.
Aşırı yüke neden olabilecek durumlar arasında şunlar bulunur:
- Konveyöre kapasitesinden fazla ürün verilmesi
- Yükün zincir üzerinde eşit dağılmaması
- Ürünün konveyör üzerine yüksekten bırakılması
- Sistemin sık sık ani şekilde çalıştırılması
- Ani duruşların tekrarlanması
- Zincir üzerinde ürün birikmesi
- Konveyör hattında sıkışma oluşması
- Taşıma aparatlarının gereğinden ağır olması
- Yanlış motor veya redüktör çalışma karakteristiği
- Zincirin dönüş noktalarında yüksek direnç oluşması
Darbeli çalışma sırasında zincirin belirli noktaları diğer bölgelere göre daha yüksek kuvvete maruz kalabilir. Bunun sonucunda:
- Pimlerde aşınma
- Burçlarda ovalleşme
- Plakalarda deformasyon
- Zincir adımında büyüme
- Bağlantı noktalarında gevşeme
- Makaralarda yüzey bozulması
- Dişlilerde düzensiz yük dağılımı
görülebilir.
Konveyör zincirinde görülen uzamanın önemli bölümü zincirin fiziksel olarak esnemesinden değil, pim ve burç temas yüzeylerindeki aşınmadan kaynaklanır.
Zincir ve Dişli Hizalama Hataları Neden Önemlidir?
Konveyör zinciri ile dişlilerin aynı çalışma doğrultusunda olmaması, zincirin yan yüzeylerinde ve dişli temas noktalarında düzensiz kuvvet oluşturur.
Hizalama probleminin yaygın belirtileri şunlardır:
- Zincirin bir tarafa doğru çekmesi
- Tek tarafta belirgin plaka aşınması
- Dişlinin yalnızca bir kenarında temas izi
- Zincirin kılavuza sürekli sürtmesi
- Makaralarda yan yüzey aşınması
- Çalışma sırasında titreşim
- Zincirin dişliye düzensiz oturması
- Zincir hattında periyodik ses oluşması
- Bağlantı elemanlarında tek taraflı yüklenme
- Kılavuz parçalarında hızlı yüzey kaybı
| Aşınma Belirtisi | Olası Neden | Kontrol Edilecek Bölge |
| Zincirin bir tarafa çekmesi | Eksen kaçıklığı | Dişli ve mil hizası |
| Pim-burç boşluğunun artması | Yağlama eksikliği veya yüksek yük | Pim ve burç bağlantıları |
| Makara yüzeyinde düzensiz aşınma | Yanlış temas veya kirlenme | Makara ve kılavuz yüzeyleri |
| Dişlilerde kanca biçimli aşınma | Uzamış zincirle çalışma | Zincir ve dişli profili |
| Yüksek ses ve titreşim | Gerginlik veya hizalama problemi | Tahrik ve dönüş bölgesi |
| Plakalarda yan yüzey kaybı | Zincirin yana kaçması | Zincir kılavuzu |
| Zincirin dişliye sert oturması | Adım uyumsuzluğu | Zincir ve dişli |
| Düzensiz zincir hareketi | Mil veya yataklama problemi | Mil, yatak ve bağlantılar |
Zincir ve dişliler aynı eksende çalışmadığında yük zincir elemanlarına eşit dağılmaz.
Montaj ve bakım sırasında şu kontroller birlikte yapılmalıdır:
- Tahrik mili doğruluğu
- Dönüş mili doğruluğu
- Dişli eksen konumu
- Dişliler arası paralellik
- Zincir kılavuzu konumu
- Zincir gerginliği
- Rulman ve yataklama durumu
- Şase bağlantılarında gevşeme
- Zincirin çalışma doğrultusu
Toz, Talaş ve Kir Zincire Nasıl Zarar Verir?
Konveyör zincirleri üretim ortamına bağlı olarak toz, metal talaşı, kum, ürün parçacıkları veya farklı proses kalıntılarıyla temas edebilir. Bu maddeler pim ve burç arasına girdiğinde aşındırıcı etki oluşturabilir.
Kirlenmenin zincir üzerinde oluşturabileceği etkiler şunlardır:
- Pim ve burç arasında aşındırıcı sürtünme
- Makaraların sıkışması
- Yağlayıcının kirlenmesi
- Zincir bağlantılarının sertleşmesi
- Kılavuzlarda sürtünmenin artması
- Zincir adımında daha hızlı büyüme
- Dişli yüzeylerinde aşındırıcı etki
- Zincirin düzgün hareket edememesi
- Lokal ısınma
- Yağlama kanallarının tıkanması
Özellikle yağlı yüzeylere yapışan ince partiküller zaman içinde sürtünmeyi artıran bir karışım meydana getirir. Böyle bir ortamda yağlama yapılmasına rağmen zincirde hızlı aşınma görülebilir.
Kirli çalışma ortamlarında zincir bakımının temel unsurlarından biri, yağlama kadar düzenli temizliktir.
Bakım sırasında şu bölgeler temizlenmelidir:
- Pim ve burç çevresi
- Makara yüzeyleri
- Dişli dipleri
- Zincir kılavuzları
- Dönüş bölgeleri
- Tahrik ünitesi çevresi
- Zincirin ürün kalıntısı biriken bölümleri
- Yağlama noktaları
Aşınmış Dişliler Yeni Konveyör Zincirini Etkiler mi?
Aşınmış bir dişli üzerine yeni zincir takılması, zincirin dişliyle doğru şekilde kavraşmasını engelleyebilir. Uzun süre kullanılmış dişlilerin diş profilleri zamanla ideal geometrisini kaybedebilir.
Dişli üzerinde kontrol edilmesi gereken başlıca işaretler şunlardır:
- Diş uçlarında incelme
- Diş profilinde asimetrik aşınma
- Kanca biçimli yüzey oluşumu
- Diş diplerinde aşınma
- Yüzeyde çatlak veya kırık
- Tek taraflı temas izi
- Dişli çevresinde düzensiz aşınma
- Mil bağlantısında boşluk
- Dişlinin eksenden kaçması
- Zincirin dişliye sert girip çıkması
Yeni zincir, aşınmış dişlinin yüzeyine tam olarak oturmadığında yük belirli dişlerde yoğunlaşabilir. Bu durum yeni zincirde de erken aşınma başlatabilir.
Yeni konveyör zinciri takılırken dişlilerin durumu da kontrol edilmelidir; zincir ve dişli birbirinden bağımsız çalışan parçalar değildir.
Doğru Konveyör Zinciri Seçimi Aşınmayı Nasıl Azaltır?
Konveyör zinciri seçimi yalnızca zincir ölçüsüne göre yapılmamalıdır. Taşınacak yük, çalışma hızı, ortam koşulları, konveyör uzunluğu, tahrik düzeni ve bağlantı elemanlarının yapısı birlikte değerlendirilmelidir.
Zincir seçimi sırasında dikkate alınabilecek başlıca kriterler şunlardır:
- Taşınan ürünün toplam ağırlığı
- Zincir üzerindeki sürekli çalışma yükü
- Darbeli yük miktarı
- Konveyör çalışma hızı
- Konveyör hattının uzunluğu
- Tahrik dişlisi ölçüsü
- Dönüş noktalarının yapısı
- Zincir adımı
- Makara yapısı
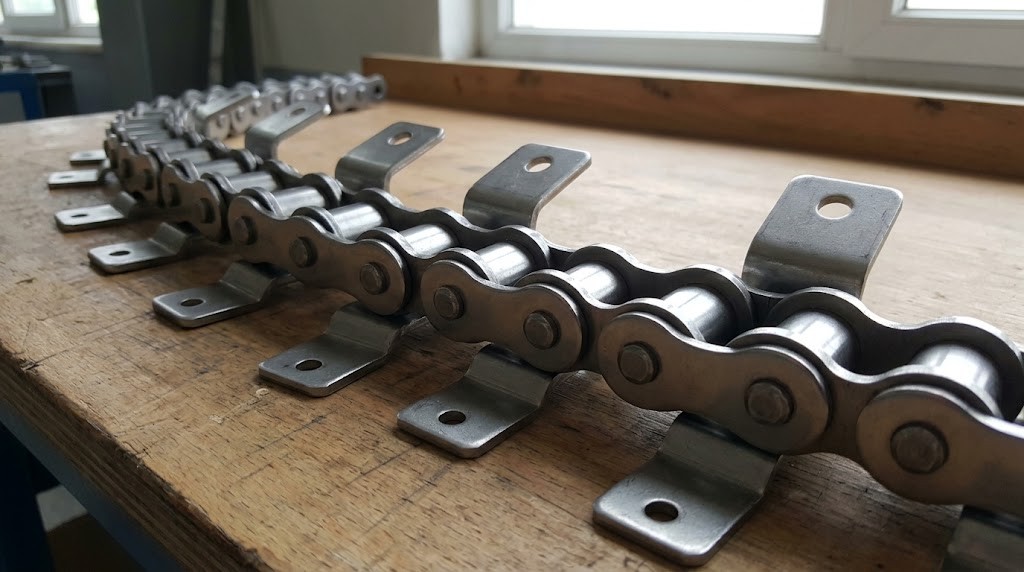
- Bağlantı aparatı ihtiyacı
- Çalışma ortamının toz seviyesi
- Nem ve sıvı teması
- Yağlama imkânı
- Temizlik sıklığı
- Günlük çalışma süresi
- Bakım erişilebilirliği
- Kılavuzlama sistemi
- Zincirin çalışma yönü
Zincir Gross, farklı endüstriyel taşıma ve güç aktarım uygulamalarına yönelik zincir seçenekleriyle sistem gereksinimlerine uygun ürün tercihinin yapılmasına katkı sağlar. Burada temel yaklaşım, yalnızca mevcut zincirin ölçüsünü dikkate almak yerine uygulamanın çalışma şartlarını bütün olarak değerlendirmektir.
Doğru zincir seçimi, aşınmayı tamamen ortadan kaldırmaz; aşınmanın kontrollü ve öngörülebilir seviyede ilerlemesini sağlar.
Konveyör Zincirinin Kullanım Ömrünü Etkileyen Faktörler
Bir konveyör zincirinin ne kadar süre verimli çalışacağını tek bir değişken belirlemez. Aynı zincir modeli farklı tesislerde farklı aşınma davranışı gösterebilir.
Kullanım ömrünü etkileyen faktörler arasında şunlar bulunur:
- Taşınan yük miktarı
- Çalışma hızı
- Günlük çalışma süresi
- Başlatma ve durdurma sıklığı
- Darbeli yük miktarı
- Yağlama düzeni
- Kullanılan yağlayıcının uygunluğu
- Ortam temizliği
- Toz seviyesi
- Nem ve sıvı teması
- Dişli yüzeylerinin durumu
- Mil hizası
- Zincir gerginliği
- Makara hareketi
- Kılavuz yüzeylerinin durumu
- Montaj kalitesi
- Bakım sıklığı
- Operasyon sırasında oluşan sıkışmalar
- Zincir seçiminin uygulamaya uygunluğu
Uygulamalarda tekrar eden önemli nokta, küçük hizalama ve yağlama problemlerinin uzun vadede birleşerek ciddi aşınma oluşturabilmesidir.
Konveyör zinciri ömrü, doğru ürün seçimi kadar doğru çalışma koşullarının sürdürülebilmesine bağlıdır.
Zincir Gross ürünleri değerlendirilirken de uygulamanın yalnızca zincir ölçüsünün değil; yük, hız, çalışma ortamı, bakım koşulları ve konveyör geometrisinin dikkate alınması doğru ürün seçimi açısından önem taşır.
Konveyör zincirlerinde aşınma belirtilerinin erken tespit edilmesi, beklenmeyen duruşların ve zincirle bağlantılı diğer mekanik problemlerin azaltılmasına katkı sağlar. Düzenli kontrol, doğru yağlama, uygun hizalama ve uygulamaya uygun konveyör zinciri seçimi, sistemin kararlı şekilde çalışmasını destekleyen temel unsurlardır.